铸铁平台的技术要求
2026-02-04
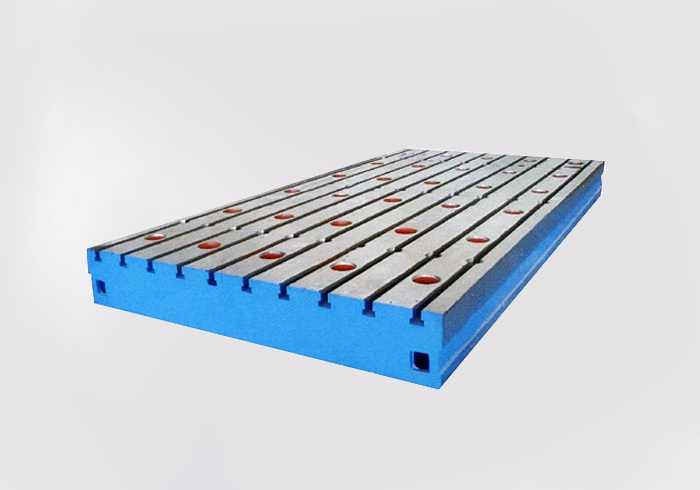
铸铁平台的技术要求主要涵盖材质、精度等级、制造工艺、结构设计及使用维护等方面,需满足工业生产中对稳定性、精度和耐用性的严苛需求。
一、材质要求
铸铁平台通常采用HT200-300高强度灰铸铁制造,部分高承载或特殊用途平台可选用QT400-18球墨铸铁或合金铸铁。材料需符合《灰铸铁件》GB/T 9439标准,具备良好的抗拉强度(≥200MPa)和耐磨性,工作面硬度控制在HB170-240之间。为消除内应力、防止变形,铸件须经过人工退火(600-700℃)和自然时效处理(建议2-3年),部分企业采用振动时效替代长期自然时效。
二、精度等级与公差标准
根据国家标准GB/T 22095-2021《铸铁平板》,精度等级分为1、2、3级,等级越低精度越高。
- 1级及以上:满足一般工业检测需求,广泛用于划线、装配、焊接等工序。
检测应在标准环境(温度20±2℃,湿度≤65%)下进行,使用涂色法、电子水平仪或铸铁平尺等工具测定平面度与接触点数。
三、结构与制造工艺
- 结构形式:常见有筋板式(适用于中小型平台)和箱体式(用于大尺寸、重载平台),底部设加强筋以提升刚性和抗变形能力。
- 表面处理:工作面需经精刨或人工刮研处理,确保表面粗糙度Ra≤1.6μm(0级)至Ra≤5μm(3级)。支持加工T型槽、V型槽、圆孔等定位结构,便于夹具安装。
- 缺陷控制:工作面不得有砂孔、气孔、裂纹、夹渣等影响使用的缺陷;直径小于15mm的砂孔允许修补,但数量不超过四处,间距不小于80mm。
四、安装与使用规范
- 安装时应通过调整垫铁将平台调平,确保各支撑点均匀受力。
- 使用过程中应轻拿轻放工件,避免集中负载或剧烈碰撞,使用后及时清洁并涂抹防锈油。
- 应放置在通风干燥、远离热源和腐蚀性气体的环境中,定期进行周检,检定周期一般为6-12个月。
- 大型平台(如3m×6m以上)可在现场进行刮研补偿,利用调整螺栓解决运输变形问题。
联系人:李鑫 咨询热线:15128721088(同v)
上一页:
下一页:

联系我们