T型槽平板与平面平板:选用边界与验收要点
2026-11-18
同一块铸铁台面,加不加 T 型槽,往往先在采购会上吵起来。工艺说没有槽压不住工件,设备说槽一多,可用平面被切碎,划线和检测都不好做。这不是对错问题,而是装夹频率、工件形态与精度用途三者谁占主导。
下面按构造、选型、精度指标与现场验收四条线拆开讲,尽量给出可以对照现场判断的口径。铸铁平台系列里两类台面走同一套铸造与加工流程,差别集中在台面工序。
一、构造差别:槽是切出来的,平面是留出来的
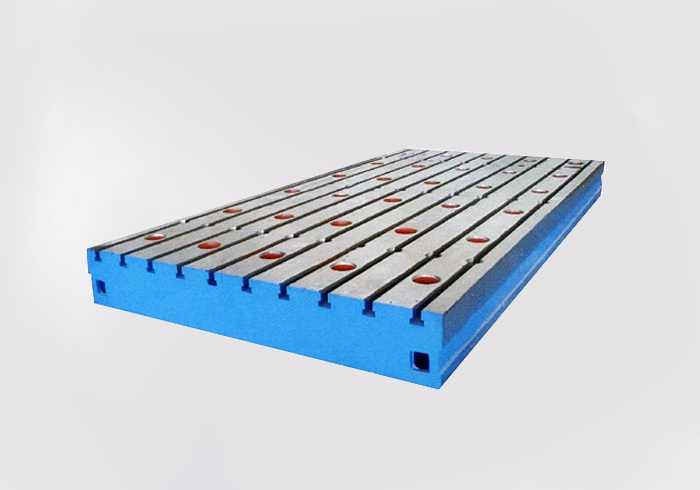
T 型槽台面在铸件毛坯上预留筋位,加工时铣出纵向与横向槽口,槽口按 T 型螺栓配套;平面台面则把整个工作面加工成连续平面。前者让出一部分有效工作面换取压紧位置,后者把全部面积留给划线、检测与支承。两道工序的加工余量与时效安排不同,成本差别就落在这里。
双向开槽的台面槽口交叉,压紧点分布更灵活,也更考验铸造时的筋位布置,双向 T 型槽铸铁平板就是这种结构。
二、装夹频率决定选型方向
每月装夹次数多、工件需要多点压紧的场合,槽的价值会很快显现:压板直接落槽,找正时间明显缩短。以划线、研磨、三坐标检测为主的台面,槽口反而成为测量障碍,平面台面更合适。
判断口径可以简单些:把一个月的装夹次数与检测次数列出来,哪一项占多数就按哪项定。焊接工序若同时要求耐磨与压紧,可以考虑渗氮焊接台这类做过表面处理的台面,槽口边缘的抗磕碰表现会好一些。
三、精度与承载:先定基准再谈指标
平面度与粗糙度是两个独立指标,交付时经常被混为一谈。工作面平面度按 0.1mm/m² 控制,粗糙度按 Ra 1.6μm 控制,两者对应不同的加工与检测手段,谈判时要分别写清。
承载取决于支撑结构,不取决于台面厚度:支腿式按 2T/m² 的口径设计,架式按 3T/m² 的口径设计,超出这个范围应当改结构,而不是一味加厚。精度要求再往上走,可对比花岗岩系列,材料稳定性与铸铁不同,取舍要看车间的温度与振动条件。
| 对比项 | T 型槽铸铁平板 | 平面铸铁平板 |
|---|---|---|
| 台面结构 | 纵横槽口分隔工作面 | 连续工作面,无槽口 |
| 装夹方式 | T 型螺栓与压板直接落槽 | 需另配夹具或垫铁压板 |
| 适用工序 | 焊接、组对、多点压紧 | 划线、检测、研磨、支承 |
| 精度保持 | 槽口边缘易磕碰,需定期修整 | 工作面连续,磨损较均匀 |
四、验收现场的四步测法
验收先看工作面有无磕碰与锈斑,槽口边缘是否崩角;再用平尺与塞尺沿对角、纵向、横向三个方向粗测,记下读数位置;接着按 0.1mm/m² 的口径复核,测量前把台面清洁并等温放置;末端再核对支撑点数量与垫铁接触情况,支腿式与架式的落点不同,垫实不到位,结构变形会被算到台面精度上。
基准件本身也要有检定记录,否则读数没有意义。现场条件不具备时,宁可运回有条件的场地测,也不要凭手感下结论。
五、从采购到使用的三个衔接点
采购阶段把工序要求写进技术条款,比只写「按国标」有效;到货阶段保留开箱与测量影像,后续有争议时可查;使用阶段建立复检周期,重载与焊接工序的台面把周期缩短。
三件事都不复杂,漏掉任何一件,精度问题通常会在半年后集中出现。高精度平面台面可参考高精度平面铸铁平板的加工口径,对照自己工件的公差带再定等级。
常见问题
问:T 型槽台面能不能当划线平台用?可以,但槽口会打断划线连续性,长工件跨槽时需要加垫板过渡。
问:平面台面加装夹具会不会影响精度?夹具定位面与台面的贴合度是关键,压紧力集中在一角会让局部读数失真。
问:支腿式与架式怎么选?按单位面积载荷与工件尺寸定,支腿式偏中小件,架式偏长件与重载。
问:台面翻新后精度能恢复吗?取决于加工余量,重新刮研可恢复工作面,槽口与棱边只能修整。
需要 T 型槽平板或平面平板的报价?
河北远鹏机床量具有限公司 1995 年建厂,是工量具专业生产厂家,持国家平板量具生产许可证,通过 ISO9001 质量管理体系认证,产品畅销 31 省市并出口美欧日韩。选型时可先提供工件尺寸、装夹方式与精度要求,具体规格与沟通方式见联系我们页,同类台面的结构可参考英文站产品页。收到需求后一个工作日内回复。
联系人:18931723307
上一页:
下一页:

联系我们