铸铁平板工作面加工特征怎么选:T型槽、V型槽、燕尾槽与孔系
2026-10-22
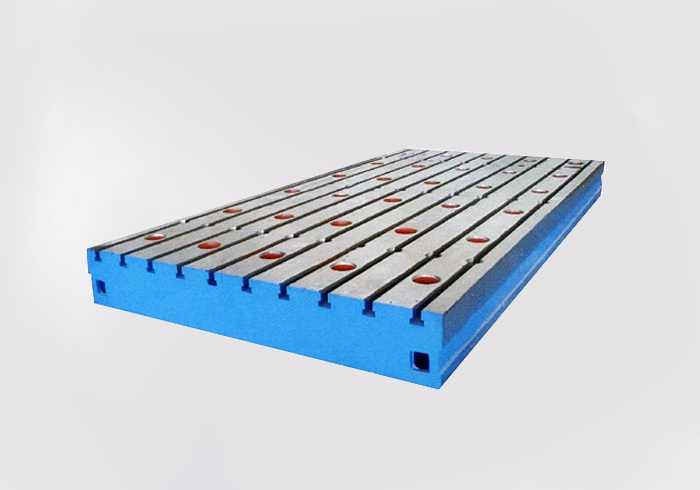
铸铁平板买的是平面度,用的却是平面度上开出来的那些特征。两块板可以同精度、同规格、同硬度出厂,最终只有一块合用——因为一块的T型槽槽距让你的压板够得着工件中心,另一块够不着。
本文讲清工作面能加工哪些特征、每种特征固定什么、以及下单前必须敲定的参数。
光面只能做一件事
没有加工特征的工作面是一个基准面,用来测量、划线、比对,这三件事它做得很稳。它做不到的是把工件按住不动。板上开的每一个槽、孔、沟,目的都是把"测量基准"变成"装夹基准",让工件停在测量所指的位置上。
制造与检定是另外两个问题:按 JB/T7974-1999 制造,按 JJG117-91 检定,材质 HT200-300,工作面硬度 HB170-240,精度分 1 级、2 级、3 级与精刨。这些数字描述的是面本身;加工特征描述的才是这张工作台能干多少活。
| 特征 | 固定什么 | 典型用途 | 下单前要定 |
|---|---|---|---|
| T型槽 | 螺栓、T型螺母、压板、挡块 | 装配、焊接、夹持大件 | 槽宽、槽距、槽数、几个面开槽 |
| V型槽 | 圆柱类、回转体 | 检验轴的圆度、平行度 | 槽角、槽深、位置 |
| U型槽 | 需要更宽支承面的回转件 | 较重圆件、划线时定位 | 槽宽、槽深 |
| 燕尾槽 | 可滑动的夹具、可调挡块 | 需反复移动并锁紧的工装 | 角度、槽口尺寸、行程 |
| 圆孔/长孔/条形孔 | 定位销、可调挡块 | 重复定位、模块化装夹 | 孔径、孔距、孔数、单面还是双面 |
T型槽:通用装夹系统
T型槽是长在工作面上的装夹系统。螺栓头或T型螺母从槽口落入,转90度锁住,可以在槽长任意位置固定。压板、角铁、挡块、工装因此能在几秒内装、移、卸,不必在板上另打孔。
实际使用中有三点要注意:
- 一张板适配多种工件尺寸。 小铸件和大焊件都能压在同一面上,因为压紧位置不由预制孔决定。
- 工装是复用而不是重做。 标准压板能接下一批活,省掉每件产品都做专用工装的钱。
- 划线变得可重复。 硬挡块夹在槽里,划线以槽为基准,不以卷尺为基准。
真正要定的是槽距,不是板子大小。槽距要让标准压板既能伸到你最小件的中心,又能跨住最大件。把这两个极端尺寸给出来,布局就能从它们推出来。
V型槽与U型槽:定位回转件
V型槽用两条接触线定位圆柱面,所以检验圆度、直线度、平行度时不需要再上回转夹具。U型槽把同类工件放在更宽、更平的槽座里,适合较重的圆件,划线时也更稳。
两者都开在工作面上,因此不能开在你还要用来测量的区域。一块板如果既要检验又要装夹,把一面留白做基准,把槽集中到另一侧。
燕尾槽:滑动夹具与磨损补偿
燕尾槽固定的是需要沿一条线移动、并在任意位置锁紧的夹具——可调挡块、滑动支座、批量件的对位工装。斜面在锁紧时把夹具往下压向工作面,所以它既抗滑动也抗抬起。
这也是最容易被拖到最后才定的特征。燕尾槽和手上已有的夹具不匹配就是废槽,所以角度和槽口尺寸要从夹具图纸来,不能按目录默认值拍。
圆孔、长孔与条形孔
圆孔装定位销、圆柱销,是板上重复定位精度最高的位置。长孔与条形孔装的是需要沿一个方向微调的销,也正是模块化工装能换产品而不重新加工的原因。
弯板、方箱、平尺上的孔系同理。标准弯板两面带条形孔,不同规格孔的大小和数量不同;方箱可做等高方箱,也可做长方筒。如果孔是用来定位而不是过孔,就要给孔径、孔距、孔数,并说明单面打孔还是双面打孔——多打一面,装夹和成本都会变。
加工特征与精度等级的关系
精度和特征是分开选的,但组合起来要说得通。1 级刮研面是测量基准;在你测量的那块区域上开一道槽,那块区域就不再是基准了。装配、装夹、支撑类作业用 3 级刮研或精刨就够,价格更低、交期更短,只为夹工件而买 1 级并没有收益。
反过来,特征越密的面越难清理,也越难重新刮研。如果这张板要用十年、要反复检定,就必须留出一块干净的量区。
定工作面时要给的清单
清单不长,一次给全就能省掉一轮图纸往返:
- 外形尺寸,是否需要非标规格
- 精度等级,或这张板要支撑的工序
- 要开哪些特征、开在哪个面、各开几处
- T型槽:槽宽、槽距、槽数、开几个面
- 沟槽:类型、尺寸、角度、位置
- 孔:孔径、孔距、孔数、单面还是双面
- 这张板是测量基准、装夹工作台,还是两者兼有
- 现场的吊装与安装限制
常规规格从 100×100mm 到 4000×8000mm。超过这个范围的大床身采用拼接结构,拼接缝的位置会改变布局,必须和特征布局一起规划,不能等做完再补。
你要用十年的那个工作面
特征布局决定了这张板未来十年怎么用,而它在铸件开始加工之前就已经定死了。所以它该出现在第一条询盘里,而不是报价之后的修改里。
把工件范围、工序和你现有的夹具发给我们,工作面的特征布局、精度等级、槽距与孔系可以一起定。
常见问题
一张板能同时当检验基准和装夹台吗?
能,前提是功能在面上分开。留一块干净区做测量,槽和孔集中到另一区。拿开了槽的区域当测量基准,就是精度争议的起点。
T型槽槽距选多少合适?
按压板在你最小件和最大件上的可及范围定,不按板子大小定。槽距太疏,标准压板够不到小件中心;太密,工作面强度会下降。
板子做好后还能再加特征吗?
能加工,但代价高,而且会把该区域的刮研层破坏掉,必须重新刮研并重新检定。布局应在板子做出来之前定。
V型槽会减少可用的测量面积吗?
会。槽切断了工作面,那一块就不能算基准面。如果这张板还要做检验,就要预先规划出干净的量区。
整板最大能做多大?什么时候开始拼接?
整板最大做到 4000×8000mm。超过这个尺寸采用分段拼接,拼接缝位置作为布局的一部分事先约定。
上一页:
下一页:

联系我们