铸铁件气孔与砂眼:成因、预防措施与检测方法
2026-10-02
气孔和砂眼是两种尺寸不大、却直接决定铸件是放行、返修还是报废的缺陷。两者在加工面上看起来相似,来源却分处生产线的两端——一个来自铁液里的气体,一个来自砂型本身。这篇讲清两类缺陷各自的成因、真正有效的过程控制手段,以及铸件出厂前该怎么检。
一、两类缺陷分别是什么
气孔是铁液或型腔中的气体在金属凝固前未能排出,留在铸件内部形成的孔洞。孔壁通常较光滑,形状偏圆整,可能单个出现,也可能成片聚集在加工面上。
砂眼是型砂脱落被带入铸件,或型腔表面在铁液接触处溃散形成的孔洞。孔壁相对粗糙,孔内常残留砂粒。
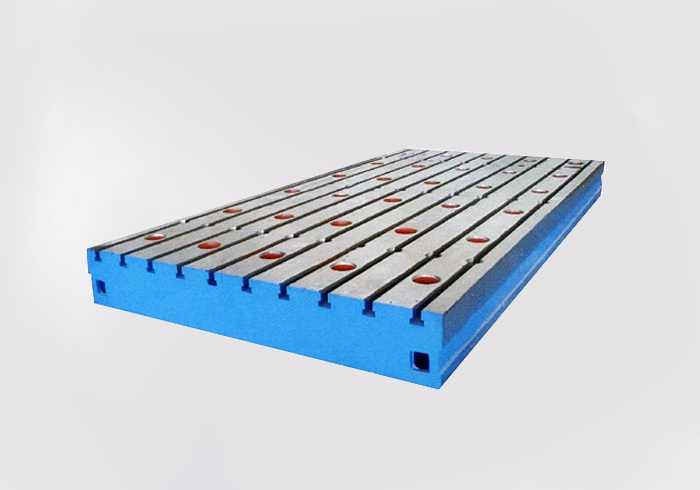
对铸铁平板、铸铁平台这类量具产品来说,两类缺陷最终都落在同一条允收条款上:工作面不得有影响外观和使用性能的砂孔、气孔、裂纹、夹渣、缩松、划痕、碰伤、锈点等缺陷。这也是为什么对采购方而言,供方的过程控制能力比成品的表面观感更值得关注。
二、气孔从哪里来
铸铁件的气孔,绝大多数可归结为两个条件:
- 铁液含气量过高。熔炼过程带入的气体过多,这部分气体在铸件冷却时必须找去处,最终进入金属本体。
- 模具排气不畅。型腔表面产生的气体或排不出去的空气缺少通道,被压入正在凝固的表层。
浇注参数是这两者下面的共同变量。铁液和砂型本身都没问题,只要浇注温度或浇注速度偏离工艺区间,同样会因为参数异常引发气体析出——而且往往正好发生在金属开始定型的时刻。
三、砂眼从哪里来
砂眼的根子在砂型,而非铁液:
- 型砂质量不佳。型砂达不到要求,在高温和铁液冲刷下就会溃散。
- 型砂混制与紧实度不足。混制不均、紧实度不稳定会留下薄弱区,铁液流过时表面成片剥落。
- 造型操作不当。造型手法不一致,局部就撑不住浇注。
- 浇注参数异常。造成气孔的同一类温度、速度偏离,同样会促使砂粒从型腔表面脱落。
四、熔炼与浇注环节的控制
真正消除这两类缺陷的是过程措施,而不是最后的检验措施。
| 环节 | 控制要点 |
|---|---|
| 熔炼 | 加强除气处理,选用合适的除气剂 |
| 模具设计 | 优化设计,确保排气顺畅 |
| 浇注 | 严格控制浇注温度和速度——过高或过低、过快或过慢都会引发缺陷 |
| 设备 | 定期维护与校准关键设备,如熔炼炉、压铸机等 |
| 过程监控 | 用温度传感器、压力监测仪实时监控熔炼与浇注的温度、压力,稳定在设定范围内 |
设备状态和在线监控之所以要列进来,是因为引发缺陷的是参数波动,而不是运气。熔炼炉状态漂移、模具排气失效,都会先以气体析出或砂粒脱落的形式出现在铸件上,远早于人们察觉到设备本身有问题。
五、型砂与模具设计的控制
砂型这一侧决定了砂眼的成败:
- 选用符合要求的高质量型砂。
- 加强型砂的混制与紧实度控制,并保证一批一批稳定一致。
- 提高造型环节的操作水平,让全车间的造型手法保持一致——操作技能和其余参数一样,都是过程变量。
有两种造型工艺值得单独说明,因为它们会改变缺陷的分布特征:
树脂砂造型。树脂砂型刚度好,浇注初期砂型强度高,有条件利用铸铁凝固过程中的石墨化膨胀,有效消除缩孔、缩松缺陷,从而实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。
消失模(实型)铸造。用聚苯乙烯泡塑模样配合呋喃树脂自硬砂造型,金属液浇入铸型时模样迅速气化、燃烧消失,金属液取代其原有位置,冷却后得到与模样形状相同的铸件。对单件、小批量的汽车覆盖件和机床床身等大型件,消失模比传统砂型优势明显:省去昂贵的木型费用,便于操作,缩短生产周期,并且尺寸精度高、加工余量小、表面质量好。
此外,型(芯)砂的退让性也属于这一侧的设计决策——铸件收缩时砂型若不让步,就会把铸件拉裂。铸件结构不合理、合金收缩大、型(芯)砂退让性差以及铸造工艺不合理,都会引发热裂。
六、检测:在出厂前把缺陷拦下来
检测手段要能发现肉眼看不出来的问题:
- X 射线探伤:用于检查内部气孔、缩孔类缺陷。
- 超声波检测:用于较厚截面内部的不连续性缺陷。
- 定期质量检测与评估:对工艺本身做周期性评估,而不只是评估成品,这样参数漂移会被及时纠正,而不是一件一件重复检出同样的缺陷。
对铸铁平板、铸铁平台,标准还给出了一个明确且很窄的补救窗口:
- 直径小于 15 mm 的砂孔,允许用相同材料堵塞,堵塞材料的硬度应低于周围材料;
- 单块工作面堵塞的砂孔不多于 4 个;
- 堵塞砂孔之间的间距不小于 80 mm;
- 修补后工作面硬度仍须落在标准规定区间内。
在界限之内的堵塞是被允许的;超出界限就是判废,再怎样修饰表面也改变不了这个结论。
七、质量记录与追溯
缺陷在源头修正是便宜的,在客户端修正是昂贵的。按批次记录原材料、工艺参数与检测结果,才能在缺陷出现时快速定位原因,而不是靠猜。
有了这份记录,改进就是有的放矢:型砂批次换了、熔炼炉需要重新校准、浇注操作出现漂移,这些都能在数据里先看出来,而不是等到客户投诉才发现。
八、常见问题
气孔和砂眼怎么区分?
气孔是铁液或型腔中气体被滞留形成的孔洞,孔壁通常较光滑;砂眼是型砂脱落或型腔表面溃散形成的孔洞,孔壁相对粗糙,孔内常残留砂粒。
有气孔或砂眼的铸件能返修吗?
铸铁平板上小尺寸砂孔有明确的返修口径:直径小于 15 mm 可用相同材料堵塞,堵塞材料硬度低于周围材料,单块工作面不超过 4 个、间距不小于 80 mm。超出这个范围属于判废,不属于返修。
只做除气处理就能避免气孔吗?
不能。除气处理只消除了铁液这一侧的气体来源;模具排气不畅时,气体照样会滞留在表层。熔炼控制、模具排气、浇注参数与设备状态必须同时成立。
气孔和砂眼用什么方法检出?
X 射线探伤与超声波检测可以发现肉眼看不到的内部缺陷;工艺过程的质量评估与批次记录,则用来拦住产生缺陷的那个漂移。
浇注温度真的会导致缺陷吗?
会。浇注温度与浇注速度过高或过低、过快或过慢,都会同时诱发气孔和砂眼。参数必须控制在区间内并持续监控,而不是设定一次就不再管。
需要按图纸定制铸铁件?
河北远鹏机床量具有限公司始建于 1995 年,是工量具的专业生产厂家,持有国家平板量具生产许可证,率先通过 ISO9001 质量体系认证。产品畅销国内 31 个省市自治区,部分产品远销美国、欧洲、日本、韩国等国家。
把图纸、材质要求和数量发到 hebei@yuan-peng.cn,或使用联系我们页面的询价表单,我们在一个工作日内回复。
相关产品: 铸铁平台系列 · 高精度平面铸铁平板 · 双向 T 型槽铸铁平板
上一页:

联系我们